CONTENT DETAIL
全自动面条机与半自动压面机在生产效率上的技术差异分析
同样号称“连续生产”,效率差距从何而来?
在面粉加工车间里,我们经常看到两种截然不同的场景:一边是工人守着半自动压面机,反复将面皮折叠、过辊,每隔十几分钟就要手动调整一次间隙;另一边,全自动面条机正以稳定的节拍将面带送入切刀,从喂料到分切成型几乎不需要人工干预。表面上看,这不过是“自动化程度”的差异,但深究起来,两者在生产效率、出品稳定性以及人力成本结构上的差距,远比参数表上那几行数字要复杂得多。
核心差异不在“速度”,而在“连续性”与“张力控制”
很多采购方习惯用“每分钟产量”来对比设备,这其实是个误区。半自动压面机(尤其是老式机型)的压辊线速度并不慢,甚至某些型号的辊径和转速设定比入门级全自动设备还要激进。真正的瓶颈在于**面带的输送路径**。半自动设备依赖人工拉扯、折叠、转向,每完成一次压延,面带的张力就会瞬间释放,导致下一轮进辊时面片出现松弛或不规则拉伸。这种“断续式”的张力波动,迫使操作者不得不降低进辊速度来防止断带或厚薄不均。
反观全自动面条机,它通过多组轧辊的速差设计(通常每组辊速比递增5%-8%)来主动建立并维持面带张力,配合光电传感器实时检测面带的垂度,自动调整输送带速度。这意味着从第一组辊到切刀口,面带始终处于一个**恒定、可控的拉伸状态**。这种技术细节带来的直接结果是:半自动设备可能需要3-4次对辊折叠才能达到的厚度,全自动设备一次走完8-10组辊即可完成,且面筋网络破坏更小。
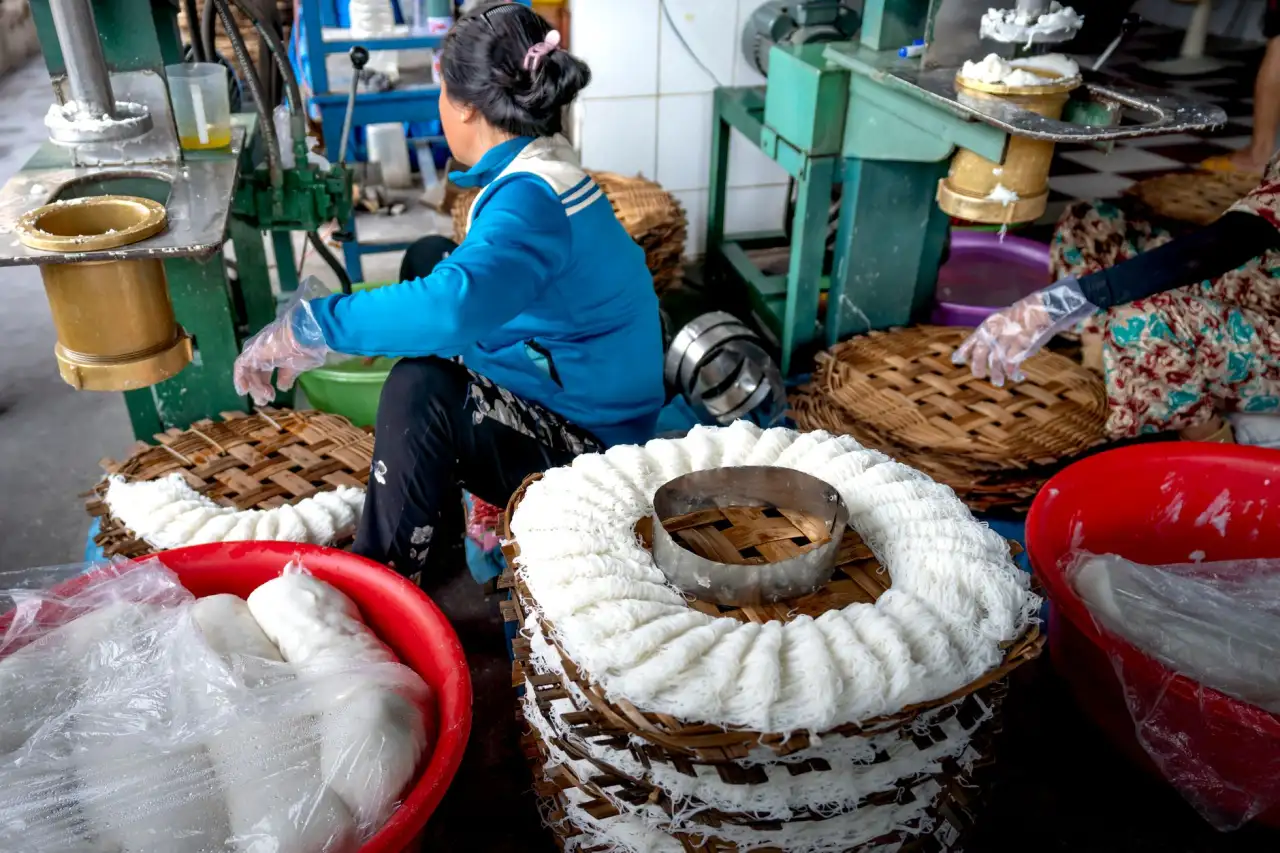
从“单机效率”到“系统效率”:挂面生产线的降维打击
当讨论范围从单台设备扩展到整条挂面生产线时,差距被进一步拉大。半自动压面机通常只能作为独立单元工作,面片的熟化、输送、切条、挂杆都需要人力衔接。每一道工序间的“等待时间”和“搬运损耗”,往往占整个生产周期的30%以上。而全自动系统将这些工序整合为连续流——和面机卸料后通过螺旋输送机直接进入熟化喂料机,再到复合压片机、连续压延机、切条机、自动挂杆机,全线由PLC控制联动。
这里有一个容易被忽视的技术指标:断条率。在挂面生产中,半自动设备因张力不均导致的湿断条率通常在3%-5%,而全自动挂面生产线可以控制在0.5%以内。别小看这几点百分点,对于日产20吨的工厂来说,这意味每天少浪费400公斤以上的面粉,且减少了回机料对面筋的二次损伤。更关键的是,全自动线的干燥曲线可以依据面条含水量实时微调,这是半自动工艺完全无法实现的闭环控制。
数据背后的账本:一小时的产量差,三年后的维修差
以常见的250型轧辊设备为例,半自动压面机操作熟练工每小时的实际有效产出(含换辊、清理、调整时间)大约在80-100公斤湿面。而同等辊径的全自动面条机,在连续供料前提下,稳定产出可达200-250公斤/小时,且可无人看管运行2小时以上。但如果只算“机器转起来”的时间,两者差距并不悬殊——这正是很多老板买回半自动设备后才后悔的原因:他们买到的是一台需要人不断伺候的“半手动工具”,而非一台能创造价值的“生产单元”。
从设备寿命角度看,全自动设备的减速机、轴承选型通常留有更高安全系数,因为设计基准是24小时连续运行;而半自动机型考虑人工休息节奏,很多部件按间歇式载荷设计。这意味着全自动面条机在5年使用周期内的综合故障率反而更低,虽然初期投资高出40%-60%,但结合人工成本(每班可减少2-3名操作工)与出品溢价,投资回收期通常在18-24个月内。
选型建议:别只看产能,要看你的“工艺短板”
作为专业的面条设备生产商,我们邢台亚龙在为客户做方案时,经常遇到两种极端情况:小作坊想一步到位买全自动线,结果因为厂房高度不够或蒸汽供应不足,反而无法达产;中型企业却还在用老旧半自动设备硬撑,导致工人流失率居高不下。
这里给出几条切实的判断标准:
- 若你的产品以鲜切面、手盘面为主,且日产量低于3吨,那么一台优质半自动压面机配合熟练工,可能比全自动设备更灵活——前提是你愿意为每班多付800-1000元人工成本。
- 若你生产挂面或需烘干处理的品类,且日产能规划超过10吨,建议直接考察挂面生产线的整线匹配度,而非单机速度。重点比较熟化时间、压延道数、以及烘干房温湿度控制逻辑。
- 对和面机的选用要尤为谨慎。全自动线的效率上限,往往取决于和面机能否在90秒内将面粉与水混合至均匀的絮状(无生粉、无疙瘩)。若和面环节掉链子,后续压延再先进也无济于事。
归根结底,技术差异只是表象。真正的分水岭在于:你是否愿意为了“稳定”和“可控”付出更高的初始成本,去换取长期运营中的低边际成本。半自动设备像一把手工锻打的菜刀,趁手但依赖腕力;全自动面条机则像一台精密斩拌机,你需要学会设定程序,但它能保证每根面条的截面形状都一模一样。选择哪种,取决于你的厨房里,站着的是厨师,还是操作员。