CONTENT DETAIL
全自动面条机安装调试方法
全自动面条机的安装调试,是决定挂面生产线能否稳定运行的第一道关卡。很多客户在设备到场后急于投产,往往忽略了基础校准,结果后期跑偏、断条频发。作为面条设备生产商,亚龙机械见过太多因安装疏忽导致的产能损失。今天不谈理论,直接讲实操要点。
一、基础就位与水平校准:别小看这半小时
设备落地前,先检查地基平整度,**水平误差每米不得超过2毫米**。用水平仪在机架纵横两个方向反复测量,尤其注意和面机与压面机衔接处的地脚垫片调整。全自动线的辊压系统对水平极其敏感,哪怕单侧倾斜0.5度,都会让面片在后续复合压延时出现单边拉伸,直接影响挂面成品的光洁度。
另外,地脚螺栓的预紧力要均匀分三次锁紧,避免机架应力变形。有客户图省事直接打膨胀螺丝固定,运行三个月后轴承座异响,拆开才发现是基础不平导致的弯矩损伤。这一步做扎实,后面能省下大量维修时间。
二、辊距初调与面片厚度递进原则
挂面机的压延系统通常有5-7组轧辊,调试时的核心逻辑是**“从大到小、逐级递减”**。首道辊距设定为3.0-3.5毫米,末道辊距控制在0.8-1.0毫米,中间每道递减0.3-0.5毫米。切忌一步到位直接压薄,这样会拉断面筋网络,煮出来的面条口感发糟。
实际操作中,建议先空转10分钟观察辊面运转是否平稳,再投料试压。调整辊距时,两侧手轮必须同步旋转,每半圈检查一次两端刻度差值,**偏差超过0.05毫米就要回零重调**。面片出辊后,用测厚规在横向左中右三个点取样,厚度差控制在±0.03毫米内才算合格。
三、和面机加水与搅拌时间的联动设置
很多人忽略和面机与压面机之间的联动配合。全自动线中,和面机出料湿度过大或过小,都会造成压面机喂料辊打滑或断带。建议面粉吸水率控制在**28%-32%**,搅拌时间夏季12分钟、冬季15分钟,加水量分两次注入——第一次70%用于形成面絮,第二次30%用于调节颗粒均匀度。
调试时观察和面机电流表波动,正常搅拌电流应在额定值的60%-75%之间小幅浮动。如果电流持续偏高,说明面团过硬,需适当补水量;如果电流忽高忽低剧烈跳动,则是加水速度过快导致面团结块。
四、切断刀与输送带的同步时差
挂面生产线末端的切断机构,最容易出现的问题是刀速与带速不匹配。调试时先测输送带线速度,再调整刀辊转速,让两者速比保持在**1:1.02到1:1.05**之间。这个微小超前量是为了弥补切断瞬间的面条弹性回缩,确保每段挂面长度公差不超过±5毫米。
有次走访一家客户,他们反映切出的面条一端带毛刺。过去检查发现是刀口间隙调到了0.15毫米,而标准值应为0.08-0.10毫米。重新调整后,毛刺立刻消失。这个细节如果不在安装调试阶段反复试切验证,后面批量生产时很难发现根因。
五、空载试车与投料验收的完整流程
正式投产前必须完成三轮测试。第一轮空载运行30分钟,听轴承声音、摸机架振动、测电机温升;第二轮低速投料,用5公斤面粉试产,检查各环节面片连续性;第三轮按额定产能的80%连续运行2小时,观察成品挂面的断条率是否控制在**3%以下**。
以我们供应的一条日产10吨挂面生产线为例,安装调试通常需要2名技术员用时1.5个工作日。期间会重点监测压面机第三道和第五道轧辊的电流波动,这两处是面筋网络形成的关键点。如果电流曲线平稳,后续生产基本不会出大问题。
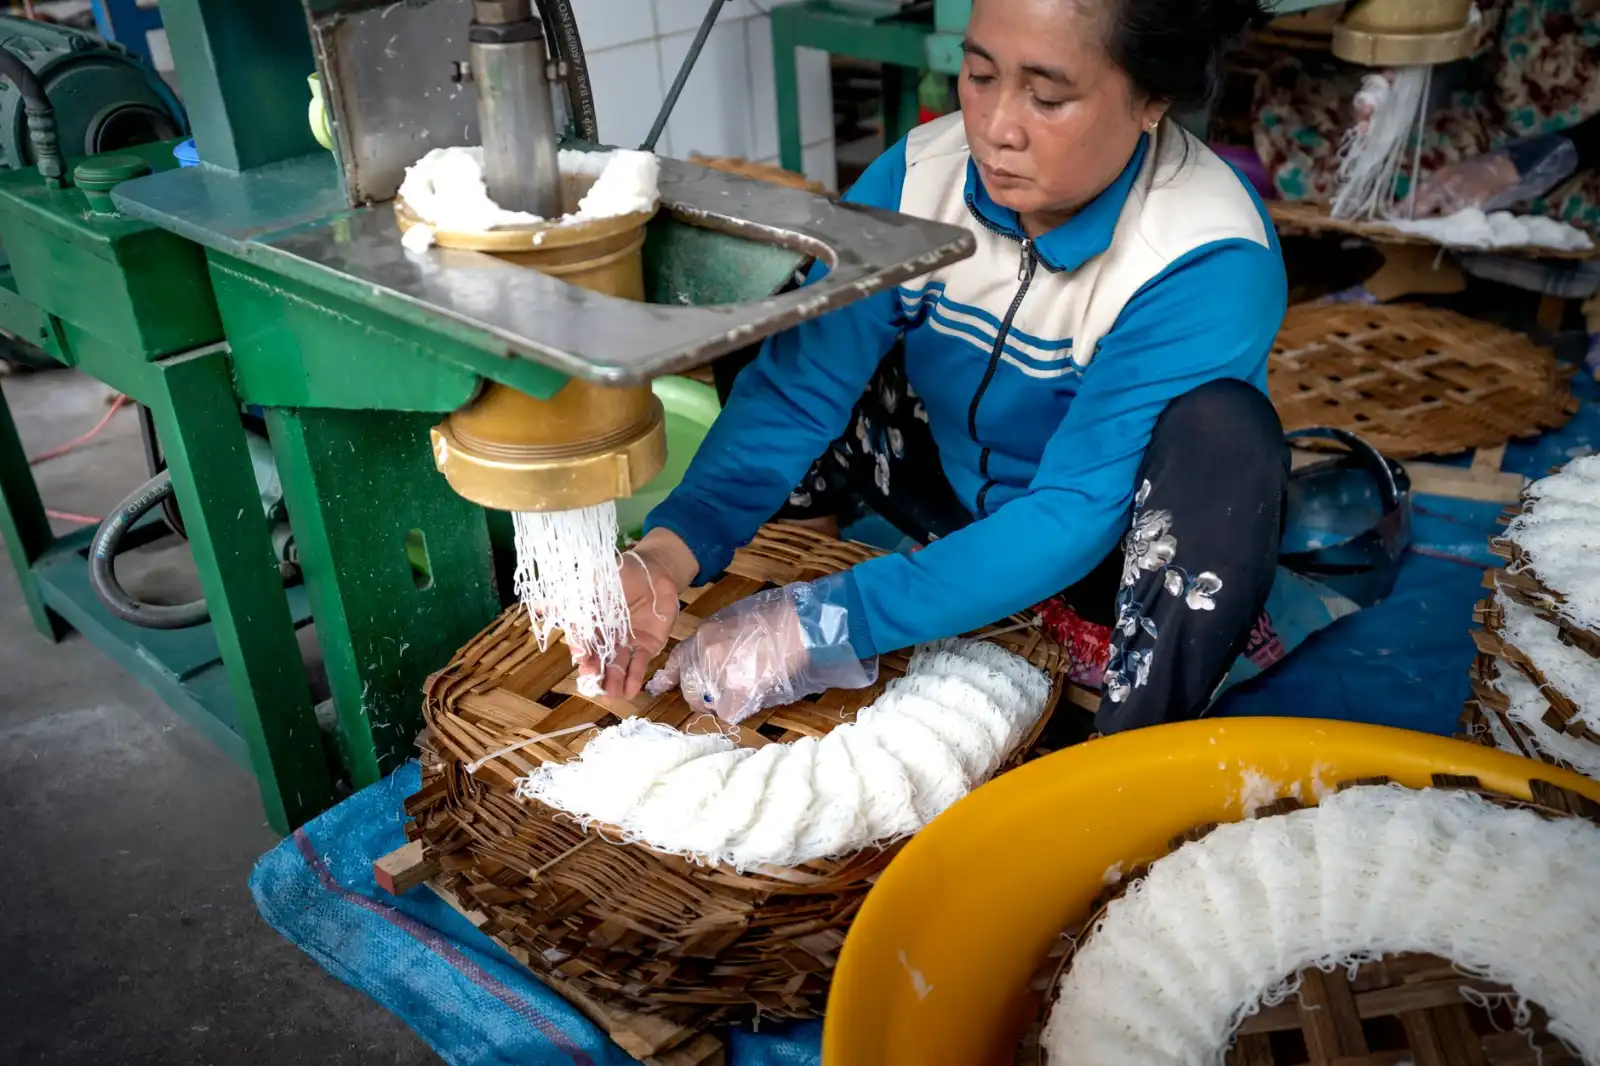
安装调试不是一次性工作。投产后的前三天,建议每天停机后检查各辊面有无粘料、各轴承座温度是否异常。把调试期间记录的辊距参数、电机频率、加水比例存档,作为日后换品种、换季节时的调整基准。设备运行稳不稳,七分在调试,三分在维护。
邢台市亚龙机械制造有限公司深耕面条设备生产商领域多年,如果你在挂面生产线的安装或改造中遇到具体问题,欢迎随时交流。设备参数可以复制,但调试经验需要积累——这份积累,恰恰是稳定产能和优质挂面之间的那座桥。