EDITORIAL NOTE
全自动面条机生产线常见故障诊断与维护保养要点
在挂面生产车间里,全自动面条机生产线的高效运转直接决定了产能与品质的稳定性。作为长期服务于面条设备生产商的技术人员,我们深知:再精密的设备,若缺乏科学的诊断与维护,也会在连续运转中悄然埋下隐患。今天不谈空泛的理论,直接拆解生产线中最常遇到的几个故障节点,以及对应的处置思路。
一、压面机与和面机:源头工序的三大典型故障
和面机是整条挂面生产线的起点,也是最容易“带病作业”的环节。最常见的问题是**搅拌不均匀**,尤其在冬季水温偏低时,面粉与水混合后形成“夹生”面团,后续压面机就会出现断带或面片起泡。诊断时先检查搅拌桨叶的磨损程度——当桨叶边缘间隙超过8mm时,揉搓效率会下降约30%。另外,和面机底部卸料门密封圈老化导致的漏料,往往被误判为“面粉太干”,实际是密封件变形所致。
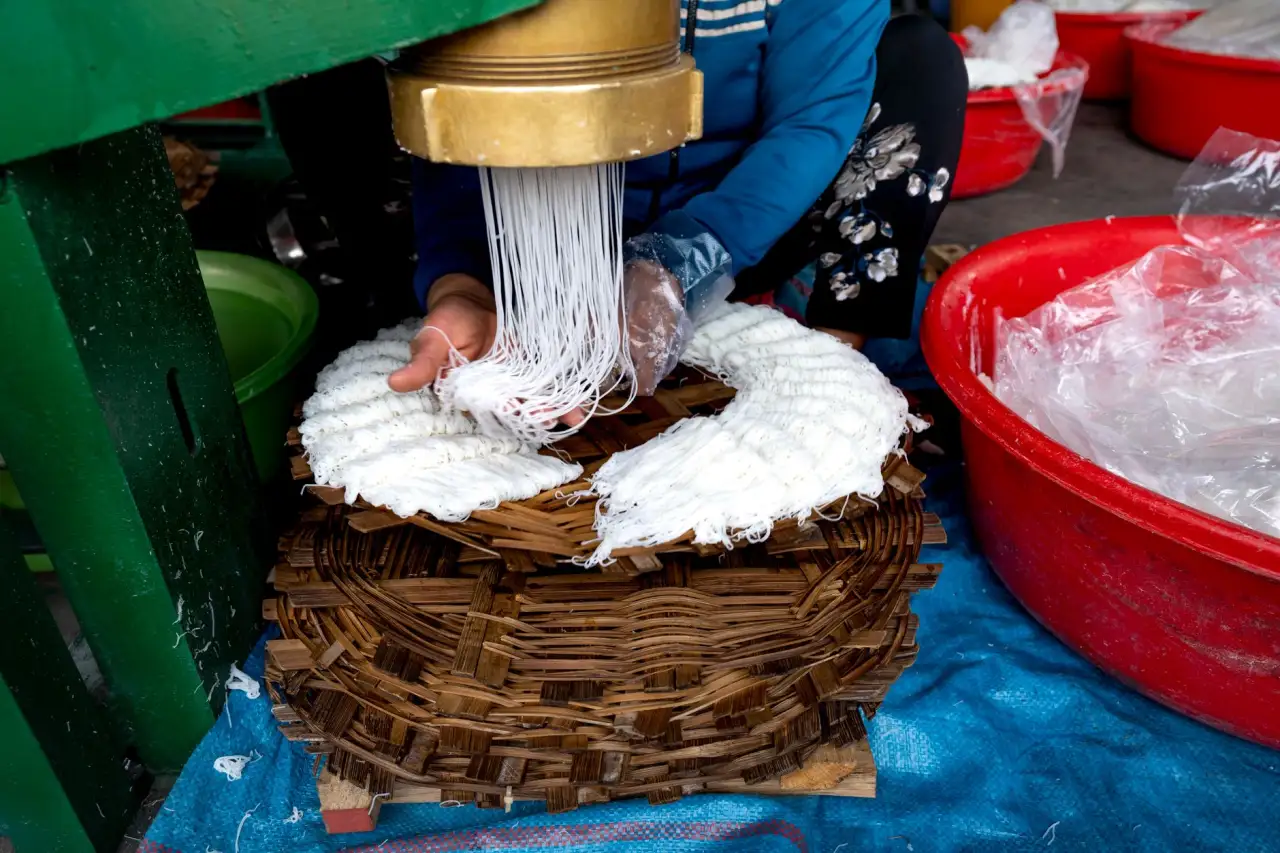
压面机方面,**辊筒表面划伤**是影响面片光洁度的元凶。若发现面片表面有规律性横纹,多半是辊筒上粘附了干面痂,用铜铲清除即可;但若出现无规律凹陷,则需检测轴承间隙——正常情况下,压面机辊筒径向跳动应控制在0.03mm以内,超出此范围就必须更换轴承,否则面片厚度公差会突破±0.2mm,直接导致后续烘干断条率上升。
二、挂面生产线中段:切断与输送环节的隐性故障
很多操作人员只关注主机,却忽视了挂面生产线中段输送链条的张力问题。链条过松时,面杆在转弯处会出现抖动,造成挂面弯曲率超标;过紧则会加速链轮磨损,噪音增大。正确的手感是:**在链条中部下压,垂直位移应在10-15mm之间**。此外,切断刀组的间隙调整也常被忽略——刀刃与砧板间隙大于0.5mm时,挂面切口会出现毛边,碎面率升高约2%。建议每班次用塞尺检测一次。
维护保养的三个时间节点
- 每班次(8小时):清理压面机辊筒及和面机内壁残料,检查各润滑点油位,重点观察传动链条是否有异响。
- 每周:对挂面生产线所有轴承座加注耐高温锂基脂,紧固切断刀组螺栓,检测输送带跑偏量(应≤5mm)。
- 每月:拆卸和面机搅拌桨检查焊缝裂纹,用百分表复测压面机辊筒平行度,并校验各段变频器参数与电流表读数是否一致。
三、常见问题速查:从现象到根因
根据我们服务过的百余家面条机用户反馈,以下三个问题出现频率最高:
- 面片跑偏——先看压面机辊筒两端压力是否均衡,再检查左右轴承座磨损差异。若单侧磨损超过0.1mm,就需调整垫片,而不是强行纠偏。
- 挂面烘干后酥条——这往往不是烘干段的问题,而是和面加水量偏低(标准应为面粉重量的28%-32%),导致面筋网络形成不充分。
- 成品面带色泽发暗——检查压面机辊筒表面温度,若连续运转超过45℃,面片表面会被“烫熟”,需停机自然冷却或加装风冷装置。
作为面条设备生产商,我们特别提醒:**不要为了赶工期而跳过每日的空载试运转**。每次开机前,让整条挂面生产线空转2-3分钟,听声音、看电流,比任何仪表都更早暴露问题。同时,和面机、压面机的易损件(如搅拌桨、辊筒轴承)建议按使用时长提前备货,而非等故障停机后再采购。
设备的寿命,一半在制造,一半在维护。邢台市亚龙机械制造有限公司始终建议客户建立**“一机一档”**的维护记录,将每次故障现象、处理措施、更换零件明细登记在册。经过半年积累,这些数据就能成为预测性维护的可靠依据。若您在面条机、挂面机或和面机的使用中遇到任何疑难杂症,欢迎随时联系我们的技术团队——毕竟,让设备稳定出产优质挂面,才是我们共同的目标。