EDITORIAL NOTE
面条生产线成套设备如何根据产能需求进行科学选型
在面制品加工行业,产能规划直接决定设备投资回报率。许多客户咨询时第一句话就是"我要一条日产10吨的挂面生产线",但实际选型远不止一个产量数字这么简单。邢台市亚龙机械制造有限公司结合多年服务经验,聊聊面条生产线成套设备如何根据真实产能需求做科学匹配。
产能匹配的核心逻辑:不是越大越好
面条设备生产商在选型时,通常以日产量(吨/天)或小时产量(kg/h)作为基础参数。但这里有个容易被忽略的细节——产能标定方式。以挂面生产线为例,标称产能通常按成品面条含水率12%-13%计算,而前端和面机、压面机的处理能力则按湿面团计算,两者之间存在约1.3-1.5倍的换算系数。如果只看成品吨位去反推和面机规格,很容易出现前端供料不足、后端设备空转的情况。
实际选型时建议按以下步骤倒推:
- 确定成品日产量目标(如8吨/天)
- 换算湿面团需求量(约10.5-12吨/天)
- 根据每日有效生产时长(通常20-22小时)计算小时需求
- 匹配和面机单批次容量与和面周期
- 据此确定压面机、切条机、烘干线的同步速率
不同产能区间的设备配置差异
根据我们服务过的项目经验,面条机与挂面机的选型大致可分为三个产能区间,每个区间的设备逻辑有明显区别:
- 小型产线(日产1-3吨):通常采用单台和面机配单组压面机,挂面机以中小型为主,烘干多用自然晾晒或简易烘房,投资门槛低但人工依赖度高。
- 中型产线(日产5-15吨):这是大多数挂面生产线的主流配置。需要双和面机交替供料,压面机采用多道辊压结构,烘干线多为隧道式温湿度分段控制。
- 大型产线(日产20吨以上):整套面条设备生产商需提供全自动化方案,包括连续和面系统、多组压面机并联、智能烘干控制系统,对设备同步性和稳定性要求极高。
值得注意的一点是,中型产线最容易出现"产能瓶颈"——不是主机不够快,而是和面机与压面机之间的衔接缓冲时间不足。一台500kg容量的和面机,和面周期约15分钟,如果只配一台,压面机每小时就有约15分钟处于等料状态。解决办法是配置双和面机轮换,或增加醒面缓冲仓。
选型中容易踩的坑
很多客户在采购压面机时只关注辊筒宽度和转速,忽略了辊筒材质与表面处理。面筋网络在反复辊压中会产生较大摩擦热,如果辊筒冷却设计不到位,面片温度升高会影响最终挂面的筋道口感。建议在选型时明确要求压面机配备水冷或风冷辊筒系统。
另一个常见问题是烘干线与前段产能不匹配。挂面烘干需要经历预干燥、主干燥、后干燥三个阶段,总时长通常在4-6小时。如果前段压面机和挂面机产能按峰值计算,而烘干线按平均值配置,就会造成湿面坯积压。科学做法是让烘干线的通过能力略大于前段峰值产能的1.1-1.2倍。
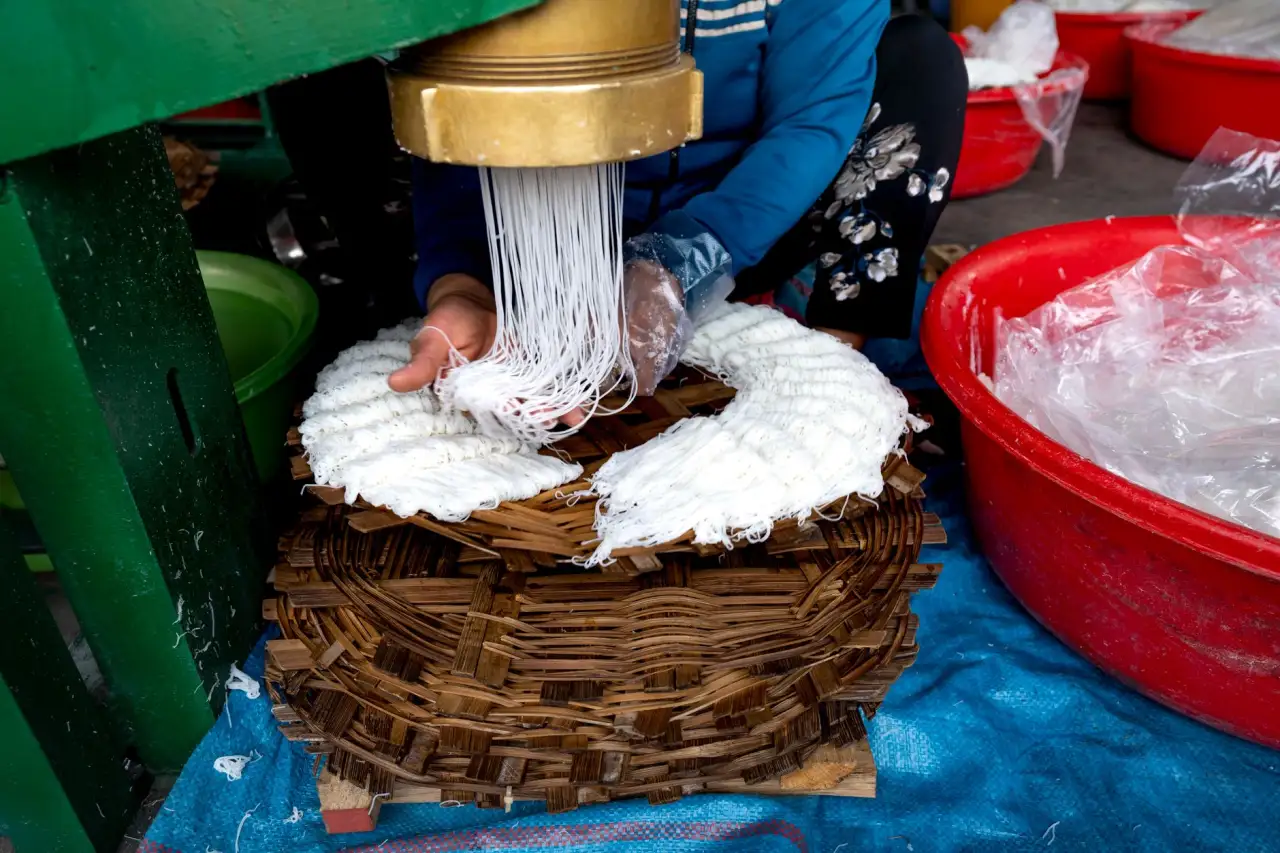
还有客户问:"同一套面条设备能不能既做挂面又做鲜面?"技术上可行,但需要调整切条机和烘干参数。鲜面不需要长时烘干,而挂面对烘干曲线要求严格,频繁切换会影响设备利用率。如果两种产品都要做,建议在切条后设置分流装置,分别进入不同的后处理线。
选型的本质是让每一台和面机、压面机、挂面机的处理节奏形成匹配的节拍。产能数字只是起点,工艺衔接才是决定整线效率的关键。邢台市亚龙机械制造有限公司建议客户在采购前提供详细的产品规格、日产量目标和厂房条件,由技术团队做针对性配置方案,避免"大马拉小车"或"小马拉大车"的浪费。