EDITORIAL NOTE
全自动面条机在挂面生产线中的联动控制技术解析
挂面生产线的自动化升级,最棘手的环节往往不在单机性能,而在于**联动控制**。很多厂家引进了高速和面机、精良的压面机,但整条线一开机就暴露问题:面片张力忽松忽紧、烘房入口处断条频发、各段速度匹配全靠老师傅手动微调。这背后真正的技术分水岭,正是全自动面条机与前后道设备之间的“对话”能力。
当前行业现状是:中低端挂面生产线仍大量采用“单机+人工衔接”模式。设备之间缺乏统一的控制总线,和面机的出料时间、熟化时间与压片速度各自为政,导致面筋网络形成不充分或过度拉伸。据我们对河北、河南多家挂面厂的调研,这类产线的有效作业率普遍低于78%,而电耗却高出集成式产线近两成。
联动控制的核心:不只是“同步”
真正的联动控制,要求挂面机的压辊转速、切刀频率、输送带线速度必须构成一个动态的**张力闭环**。以亚龙机械的解决方案为例,我们在全自动面条机的主控PLC中植入了多点张力传感器反馈算法——当湿面片经过三道压辊时,每个压点间的延伸率被实时监测,一旦超过设定阈值(通常控制在18%-22%),系统会在0.3秒内调整下一道压辊的伺服电机转速,而不是等到断条后才停机报警。
关键控制参数参考表:
① 和面机加水率波动范围:±0.5%(影响面筋吸水一致性)
② 熟化输送带与首道压辊速差:≤3%
③ 切条机与最后一道压辊的线速度同步误差:±0.2m/min
④ 烘房入口传送带张力波动:±15N
这种控制逻辑下,压面机不再是孤立执行元件,而是整条挂面生产线中接收指令并反馈状态的一个节点。我们建议设备选型时,务必确认对方的面条设备生产商是否提供开放通讯协议(如Profinet或EtherCAT),否则后期做产线升级会非常被动。
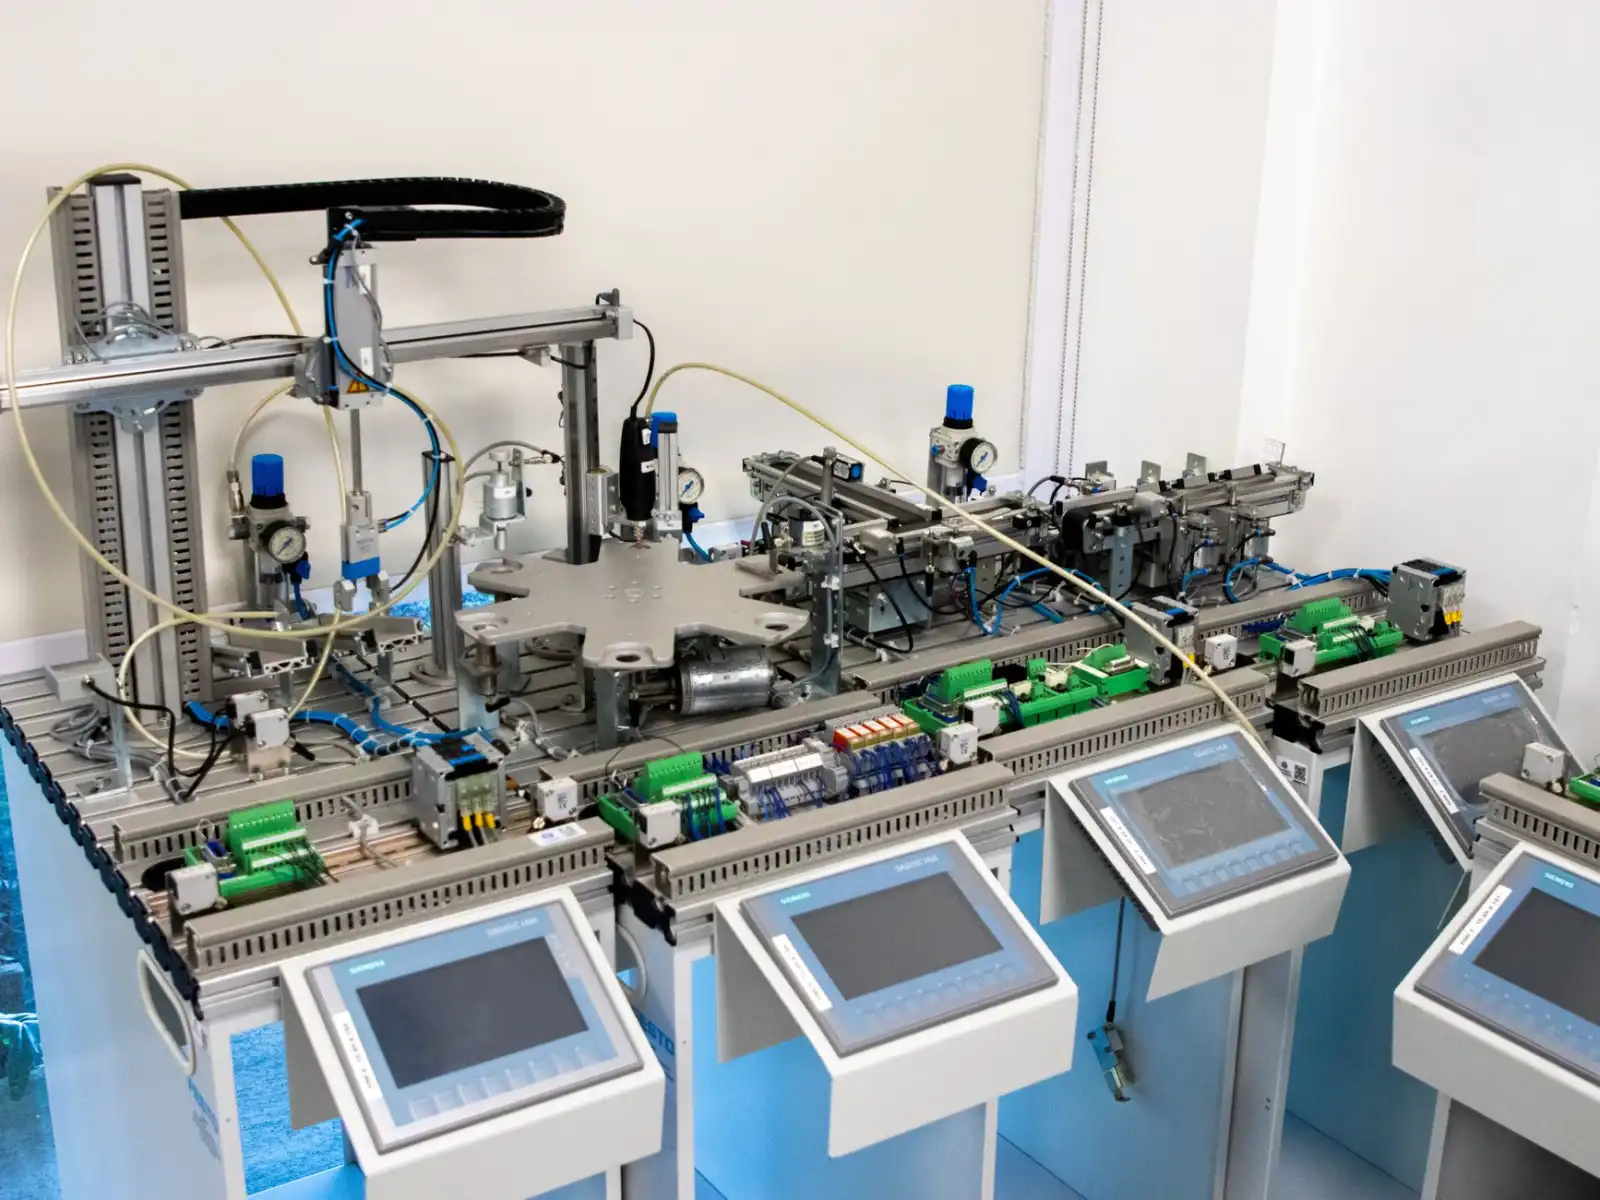
实践方法:从“被动调速”到“预测性协调”
在邢台亚龙为山东某日产能30吨的客户改造的案例中,我们做了一件看似简单但极考验算法的事:将和面机的卸料信号提前8秒发送给下一级熟化绞龙,同时根据熟化仓料位计的高度变化率,动态预判压面机入口的面团供给量。这样,面条机的启动加速曲线就不是固定的斜坡,而是随上游来料量实时生成的平滑曲线。改造后,该产线的断条率从每班11次降至2次以内,且更换面刀规格时的调机时间从45分钟压缩到9分钟。
具体落地时,有两点值得产线负责人关注:
- 不要只买“能联动”的设备,要买“懂工艺”的联动。比如切条后的碎头回收装置是否与主线的速度自动匹配?很多厂家忽略了这一点,导致碎头回掺比例波动,影响面条口感。
- 重视和面机与压面机之间的水分补偿机制。夏季高温时面团表面失水快,如果联动系统不能依据环境湿度传感器微调压面机喷水雾量,面片会出现干裂白点。
应用前景:从单线联动到整厂数字化
随着伺服驱动成本下探和边缘计算普及,挂面生产线的联动控制正在向“整厂级数字孪生”演进。未来的面条设备生产商比拼的不再是单台设备转速多快,而是能否提供从和面到包装的全流程数据接口。邢台市亚龙机械目前已在部分机型上预置了OPC UA通信模块,这意味着客户的MES系统可以直接读取每一道压辊的扭矩曲线——这些数据对预测性维护和配方优化极有价值。
对于计划新建或改造产线的企业,我们始终建议:把联动控制的预算比例从过去设备总投资的5%提升到10%-12%,这部分投入通常能在8-14个月内通过降低废料率与人工干预成本收回。挂面行业的利润本就微薄,每一米面片的稳定运行,都藏着真金白银。